TMFS 18 SKF
Klucz nasadowy SKF TMFS 18 (MaPro) – Inżynieria ciężka dla osi 90 mm
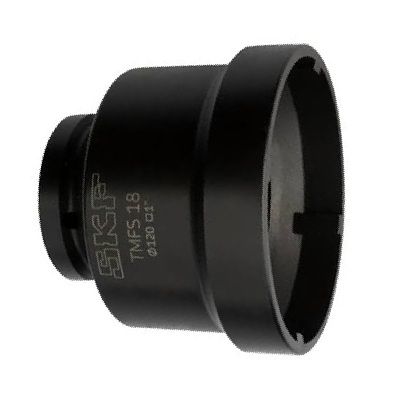
Wał obrotowy o średnicy 90 milimetrów to kategoria superciężka w inżynierii maszyn. Napędza potężne młyny węglowe, główne taśmociągi, gigantyczne wentylatory hutnicze i napędy okrętowe. Łożyska dźwigające te zwały stali (np. potężne baryłki 22218 E czy 22318 E) blokuje się na wale za pomocą gigantycznej nakrętki łożyskowej KM 18. Jej średnica zewnętrzna wynosi 120 milimetrów! Operowanie ręcznym kluczem pazurowym na 12-centymetrowej obręczy podczas dociskania łożyska na stożek wymaga użycia siłowników hydraulicznych i grozi śmiertelnym wypadkiem przy ześlizgnięciu narzędzia. Odpowiedzią dywizji SKF Maintenance Products (MaPro) na to zagrożenie jest potężna nasadka osiowa: SKF TMFS 18.
Wykuwana z jednego, litego bloku najwyższej klasy stali narzędziowej, nasadka TMFS 18 operuje w bezwzględnym standardzie napędowym 1 cal (25.4 mm). Zamyka ona 120-milimetrową nakrętkę ze wszystkich stron, a jej masywne wypusty precyzyjnie ryglują się w nacięciach blokujących. Wpinając w nasadkę ciężki multiplikator momentu lub ramię klucza łamanego, mechanik przekazuje potężny moment obrotowy idealnie wzdłuż osi wału. Zjawisko "koszenia" nakrętki zostaje wyeliminowane, cienka ścianka KM 18 nie ulega zgnieceniu (owalizacji), a gwint wału M90x2 jest w 100% bezpieczny!
Kluczowe atuty nasadki SKF TMFS 18 (Linia MaPro)
-
Ochrona geometrii przy 120 mm: Średnica 12 centymetrów oznacza ogromną podatność nakrętki na zgniecenie pod wpływem siły bocznej. Osiowy chwyt 4-punktowy pcha nakrętkę równomiernie, zachowując jej idealny, okrągły kształt podczas ekstremalnego nacisku.
-
Gniazdo 1 cal (25.4 mm) High-Torque: Narzędzie przystosowane do przyjmowania tysięcy Newtonometrów. Możesz bezpiecznie operować najcięższym sprzętem dostępnym na rynku bez ryzyka rozerwania czopa.
-
Praca z pełnym BHP: Przy wale 90 mm, siła używana do dokręcania wymaga zaparcia się całym ciałem. Zamknięty, osiowy profil TMFS 18 daje 100% gwarancji, że klucz nie spadnie i nie wyrzuci operatora w powietrze.
-
Czystość montażu w karterach: Ogromne łożyska są często uwięzione w głębokich gniazdach maszyn. TMFS 18 wsuwa się w ciasne luki od frontu, deklasując klucze hakowe, które wymagają szerokiej przestrzeni roboczej z boku osi.
Wymiary, przy których pomyłka serwisowa paraliżuje całą fabrykę. Zobacz specyfikację z dywizji MaPro:
| Parametr Techniczny | Specyfikacja SKF TMFS 18 | Znaczenie w utrzymaniu ruchu |
| Dedykowany element | Nakrętka KM 18, KMK 18, KMT 18, DIN 981 | Zabezpieczenie masywnych wałów głównych w przemyśle wydobywczym i ciężkim. |
| Gwint osi roboczej | M90 x 2,00 (Średnica wału 90 mm) | Gigantyczny rdzeń połączony z drobnym skokiem gwintu (2.0 mm) – wymaga osiowego docisku i idealnego smarowania. |
| Średnica zewnętrzna nakrętki | 120 mm (12 cm!) | Gabaryt, który wymusza stosowanie ryglowania osiowego ze względów bezpieczeństwa i wytrzymałości materiałowej. |
| Gniazdo napędowe | Kwadrat 1" (25.4 mm) | Bezkompromisowe złącze przemysłowe, przystosowane pod heavy-duty breaker bary i przekładnie. |
Wskazówka Eksperta
Złudzenie Przyspawanej Dźwigni: "Na kopalni kruszyw brygada walczyła z wymianą łożyska na osi 90 mm głównej kruszarki szczękowej. Nakrętka KM 18 (120 mm) stawiała taki opór, że klucz hakowy pękł na pół. Nie mając nasadki SKF TMFS 18, kierownik zmiany nakazał... przyspawać do czoła nowej nakrętki metrowy kawałek stalowego pręta zbrojeniowego, aby stworzyć jednorazowy klucz. Mechanicy dociągnęli łożysko ciągnąc za pręt wciągarką łańcuchową (tzw. flaszenzugiem), a następnie odcięli pręt szlifierką kątową. Miesiąc później wał pękł w trakcie pracy. Dlaczego? Spawanie gigantycznej masy punktowo na nakrętce wywołało potężne odkształcenia cieplne gwintu. Kiedy naciągnęli ją wciągarką, pokrzywiona od ciepła nakrętka dosłownie zeżarła gwint na osi, przecinając mikroskopijną warstwę utwardzoną wału. Pęknięcie zmęczeniowe było tylko kwestią czasu. Straty wyceniono na 50 000 zł."
Mechanicy zignorowali procedury montażowe i wpływ wysokiej temperatury z procesu spawania na geometrię cienkościennej nakrętki łożyskowej.
Błąd: Spawanie "samoróbek" lub dospawywanie elementów dźwigniowych bezpośrednio do nakrętek łożyskowych na wałach maszyn precyzyjnych.
Rada UR: 12-centymetrowa nakrętka KM 18 nie jest klockiem rzemieślniczym – to precyzyjnie wykonany rygiel! Spawanie niszczy jej geometrię i doprowadza do zerwania najdroższego gwintu na całej linii produkcyjnej. Do tego gabarytu służy wyłącznie odkuwana nasadka SKF TMFS 18. Zakładasz, rygiel wchodzi na zimno w rowki nakrętki, podpinasz klucz 1-calowy i z czystą, inżynieryjną kulturą kasujesz luz w ułożyskowaniu!
Redukcja luzu na tulei H318 – dlaczego szczelinomierz i pasta to Twoi najlepsi przyjaciele na wale 90 mm?
Montaż masywnych łożysk baryłkowych (np. 22218 K) na tulejach wciąganych typu H 318 to proces absolutnie kluczowy dla żywotności napędów na wałach 90 mm. Przy tak ogromnej powierzchni przylegania, moment obrotowy niezbędny do zaciśnięcia tulei na wale rośnie drastycznie. Jeśli założysz nakrętkę KM 18 (120 mm) na suchy gwint, opór tarcia będzie tak gigantyczny, że wydasz całą energię napędową na pokonanie zgrzytającego metalu, a nie na posuw wzdłużny łożyska!
Dlatego procedura z użyciem dywizji SKF MaPro wygląda tak: na gwint wału i czoło nakrętki nakładasz grubą warstwę pasty montażowej przeciwko korozji ciernej (tzw. anti-fretting paste, np. SKF LGAF 3E). Następnie zapinasz nasadkę TMFS 18 i napędzasz ją równomiernie za pomocą klucza 1". Ponieważ nasadka nie spada (dzięki osiowemu chwytowi), operator może swobodnie zatrzymywać proces i badać ubytek luzu promieniowego między rolkami a bieżnią, wsuwając długi szczelinomierz listkowy nad górną rolkę łożyska. Taka procedura daje 100% gwarancji, że przy uruchomieniu kruszarki lub wentylatora, łożysko osiągnie deklarowaną nośność, a maszyna nie ulegnie zatarciu.